Séquence automatisée bloquée : l’ordre de diagnostic avant d’ouvrir le PLC
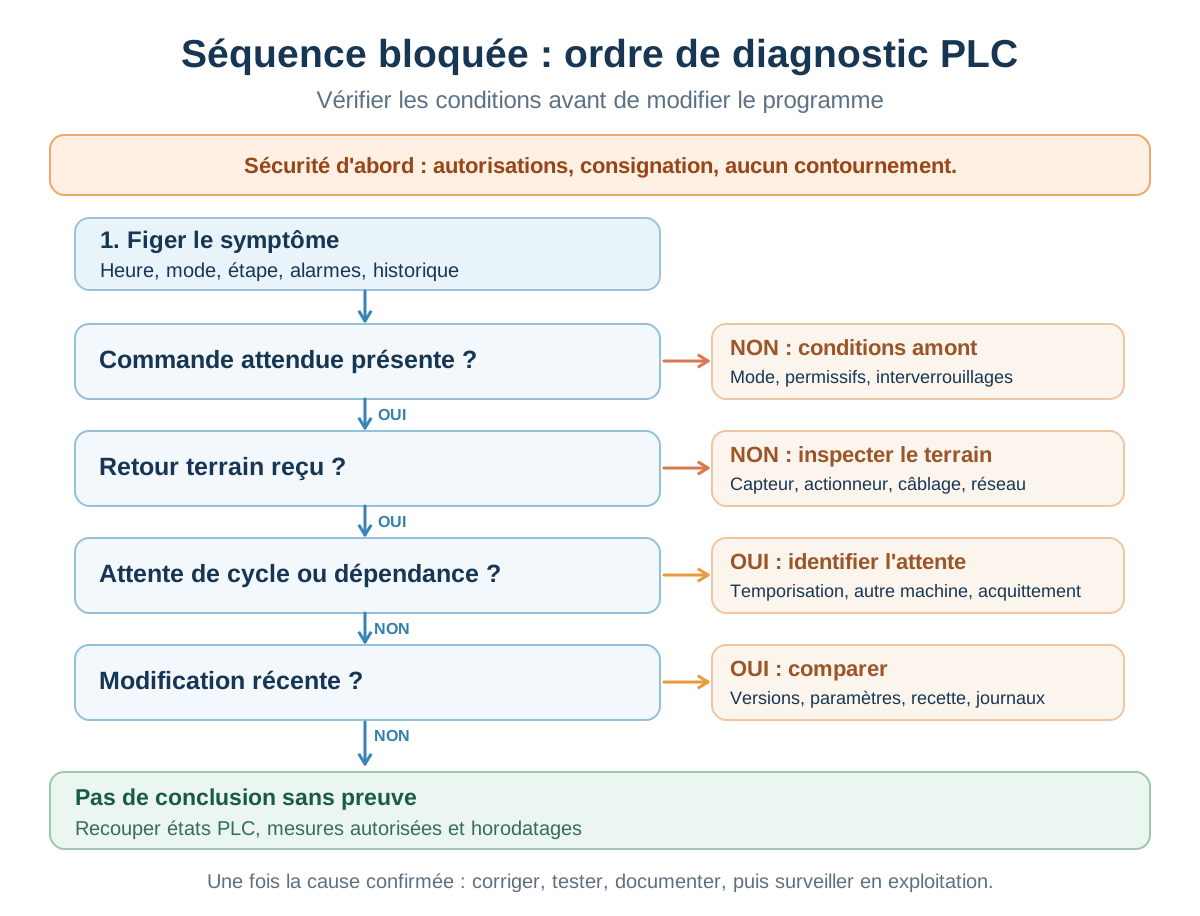
Une séquence qui reste bloquée ne désigne pas encore la cause. Le programme peut attendre un retour terrain, une condition de sécurité, la fin d’une temporisation ou la libération d’un autre équipement. Avant toute modification, le diagnostic doit établir ce que la machine demande et ce qu’elle reçoit réellement.
Sécuriser l’intervention et figer le symptôme
Les règles du site, les consignations et les autorisations de travail restent prioritaires. Le diagnostic logiciel ne justifie ni le forçage d’un signal ni le contournement d’une sécurité. L’équipe d’exploitation doit préciser l’état dans lequel le défaut apparaît, la dernière opération réussie et les conditions nécessaires pour reproduire le symptôme sans créer de risque.
Une capture utile conserve l’heure, le mode de marche, l’étape active, les alarmes, la recette éventuelle et l’état des équipements liés. Redémarrer immédiatement peut effacer une partie de cette chronologie. Si la production impose un redémarrage, il faut relever ces éléments avant l’action.
Lire la demande et le retour séparément
Pour l’action attendue, le relevé distingue au minimum quatre éléments : la commande calculée par le PLC, la sortie réellement activée, le retour terrain et la condition qui autorise le passage à l’étape suivante. Un symbole vert sur l’IHM ne prouve pas à lui seul que l’organe a bougé ni que le capteur attendu a changé d’état.
Le contrôle part du terrain accessible et autorisé : alimentation, protection, position, pression, communication, défaut variateur ou état d’un actionneur. Le programme est ensuite lu pour comprendre la condition attendue. Cet ordre évite de corriger le code alors que le PLC décrit correctement une panne physique ou une information absente.
Examiner les interverrouillages et la mémoire de séquence
Une étape peut dépendre d’un permissif global, d’un équipement amont, d’une alarme acquittée ou d’une demande restée active après un arrêt. Le relevé doit montrer la condition fausse et sa provenance. Une liste de conditions recopiée sans leurs valeurs au moment du défaut aide peu.
Il faut aussi identifier ce qui mémorise la demande et ce qui doit l’effacer. La disparition d’un bit ne démontre pas que le mouvement s’est terminé correctement. L’historique doit relier l’événement qui a créé la demande, le retour attendu et la transition qui devait suivre.
Classer les faits et les hypothèses
Le compte rendu sépare les observations des explications possibles. « La sortie PLC est active, le contacteur ne colle pas » est une observation. « La bobine est défectueuse » reste une hypothèse tant que la mesure autorisée ne l’a pas établie. Cette distinction évite qu’une première intuition devienne une cause officielle dans l’historique de maintenance.
Chaque hypothèse reçoit un contrôle capable de la confirmer ou de la rejeter. Modifier plusieurs temporisations, seuils ou conditions en même temps rend le résultat difficile à interpréter. Si une correction logicielle est nécessaire, elle doit être versionnée, relue et testée avec des critères de retour arrière définis avant l’essai.
Préparer une reprise vérifiable
La remise en service documente les conditions du test, les cycles observés et les réserves encore ouvertes. Quelques cycles réussis prouvent le fonctionnement dans les conditions testées. Ils ne démontrent pas encore l’absence de récidive sur plusieurs semaines.
Notre service de dépannage industriel peut structurer ce diagnostic avec les responsables du site. Le suivi de maintenance conserve ensuite le symptôme, les contrôles, la modification et les points à surveiller. Le parcours et les compétences de Vanguard Systems et les références publiées donnent le contexte des interventions présentées sur ce site.